倉庫の入荷予定と保管ロケーションを連動させる運用設計
2026/10/02
倉庫の入荷作業を安定させるには、入荷予定、荷姿、数量、保管ロケーションを事前に結び付けることが重要です。到着してから置き場を探す運用では、荷待ち、仮置き、誤入庫、通路の混雑が起こりやすくなります。
この記事では、入荷予約の作り方から保管スペースの確保、ロケーションコード、検品、棚入れ、出庫、棚卸しまでを実務の流れに沿って整理します。製品の荷姿、重量、危険性、保管条件によって最適な配置は異なるため、設備仕様と社内安全基準を確認して設計してください。
予定と実績の差を記録し、保管場所を固定し過ぎずに運用を見直すことで、倉庫の処理能力と在庫精度を同時に高められます。
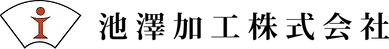
池澤加工株式会社
1967年の創業以来、地域に根ざした姿勢と確かな技術でお客様との強固な関係を築いております。豊富な実績に基づくバイオ炭の製造と販売活動を通じて持続可能な社会の実現に努め、ご期待に応えてまいります。
〒297-0201
千葉県長生郡長柄町上野204
0475-35-3724
目次
入荷予定を正確に登録する
品名と入荷数量を確定する
入荷予定には品名、コード、数量、荷姿、ロット、到着日、納入先情報を登録します。予定と納品書の名称が違う場合は、受入前に正式名称へそろえます。
到着日時と車両条件を確認する
到着時間、車両サイズ、荷下ろし設備、予約枠を確認します。車両条件が合わない場合は現場で調整せず、事前に代替時間や荷役方法を決めます。
荷姿と荷役方法を把握する
袋、パレット、フレコン、ドラムなど荷姿を把握し、必要なフォークアタッチメントや作業人数を準備します。重量と重心の情報も荷役計画へ反映します。
検品項目を事前に決める
品名、数量、外観、ラベル、ロット、破損をどの段階で確認するか決めます。検査待ち区画へ置く条件を明確にし、未確認品を良品棚へ入れません。
予定変更の連絡ルールを作る
遅延、数量変更、車両変更、品目変更の連絡先と期限を決めます。変更を口頭だけで済ませず、入荷予定と関係部署へ同時に反映します。
スペースと荷役動線を計画する
入荷量から必要面積を見積もる
予定数量、パレット数、積み重ね条件、通路幅から必要面積を見積もります。満庫に近い場合は別区画や出荷優先順位を事前に決め、当日の仮置きを減らします。
検品待ち区画を確保する
入荷した荷を検品する区画と、判定後に棚入れする区画を分けます。保留や不良を置く場所も表示し、良品と一時置きが混ざらないようにします。
車両とフォークリフトの動線を分ける
車両の進入、荷下ろし、検品、棚入れの動線を整理し、歩行者通路と交差しない配置を目指します。死角や狭い場所には停止ルールを設けます。
一時置き時間を管理する
一時置きの開始時刻、入庫期限、担当者を記録します。短時間の仮置きでも通路を塞ぐ場合は認めず、期限を超えた荷は責任者が処置します。
通路と避難設備をふさがない
避難口、消火設備、配電盤、通路を荷物で塞がないことを優先します。入荷ピーク時でも安全設備の前に置けないよう、受入可能量に上限を設定します。
ロケーションコードを分かりやすくする
棚番と区画番号を統一する
棚、列、段、区画を組み合わせたロケーションコードを作り、現場表示とシステム表記を同じ順番にします。似た棚番や読みにくい文字は避けます。
品目属性で置き場を分ける
重量、荷姿、保管温度、危険性、出荷頻度など、置き場に影響する属性を一覧化します。属性が変わった品目は、現在の棚が適切か再評価します。
表示を遠くから読めるようにする
棚番は歩行者と車両の両方から見える位置に表示し、破れ、汚れ、反射による読みにくさを点検します。バーコードを使う場合も目視表示を残します。
空きロケーションを台帳で管理する
空きロケーション、使用中、検品待ち、保留を一覧で管理します。空きと表示されている棚に残置品がないか、棚入れ前に現物確認します。
ロケーション変更を承認制にする
棚配置を変えるときは、台帳、棚札、入庫手順、出庫端末を同時に更新します。変更者と承認者を記録し、旧ロケーションの表示を撤去します。
入荷検品から棚入れまでをつなぐ
伝票と現物を照合する
納品書、入荷予定、現物ラベル、数量を照合し、違いがあれば検品待ちへ置きます。荷姿の破損や濡れも写真と記録に残します。
数量と荷姿を確認する
パレット数、容器数、重量、ロット番号を数え、予定と実績の差を確認します。差異のある荷を棚入れする場合は、責任者の承認と理由を残します。
不良・保留品を隔離する
不良、破損、表示不備、書類不足の荷は、良品と分けて赤札や保留ラベルを付けます。置き場と処置期限を台帳へ登録し、放置を防ぎます。
棚入れ時に位置を二者確認する
棚入れ時は、荷のロケーションコードと棚札を二者で読み合わせます。入力後に画面上の場所と現物の表示を再確認し、同一ロットの分散を記録します。
入庫完了を当日登録する
検品、棚入れ、台帳更新が終わった時刻と担当者を残します。当日登録できない場合は理由と暫定管理方法を決め、後追い入力の漏れを防ぎます。
出庫と棚卸しに情報を活かす
出庫指示と棚番を連動させる
出庫指示にロケーションコードを表示し、作業者が同じ棚番から取り出せるようにします。棚移動があった場合は、出庫前に最新データを確認します。
先入れ順をロケーションで管理する
ロット、入庫日、期限、顧客条件に応じた先入れ順を設定します。棚の手前に置いた荷を優先するだけでなく、台帳上の順序と現物を照合します。
移動履歴を残す
棚卸しや移動で荷を別場所へ置く場合は、移動前後の棚番、数量、担当者、時刻を記録します。仮置きのまま出庫できないよう状態を区分します。
棚卸し差異を原因分析する
棚卸し差異は入力ミス、移動未登録、数量数え違い、破損、出庫漏れに分けて確認します。差異を調整する前に、関連伝票と現物履歴をたどります。
誤出庫を防ぐ最終確認を行う
出庫前に品名、ロット、数量、ラベル、荷姿、出荷先を二者確認します。確認者と時刻を残し、誤出庫が疑われた場合に原因を追跡できるようにします。
データで倉庫運用を改善する
荷待ち時間を測定する
入荷予約から棚入れ完了までの時間を測り、車両待ち、検品、棚探し、入力のどこで滞留するか分けます。平均値だけでなくピーク時の遅れも確認します。
仮置き発生の原因を分類する
仮置きの発生場所、品目、時間帯、原因を集計します。置き場不足だけでなく、予定情報不足、検品待ち、設備不足など原因ごとに対策を決めます。
入荷ピークを平準化する
納入日や予約枠を調整し、特定時間に車両が集中しないよう取引先と共有します。緊急入荷を受ける条件と通常予約を崩さない基準も決めます。
棚配置を定期的に見直す
出荷頻度、滞留時間、荷姿、荷重、作業安全を指標に棚配置を見直します。短期の効率だけでなく、通路の安全と将来の物量も考えて変更します。
改善結果を標準書へ反映する
改訂したレイアウト、入荷予約、検品、棚入れ、棚卸しの手順を標準書へ反映します。教育後に現場で守れているか確認し、改善効果を次回レビューで評価します。
1967年の創業以来、地域に根ざした姿勢と確かな技術でお客様との強固な関係を築いております。豊富な実績に基づくバイオ炭の製造と販売活動を通じて持続可能な社会の実現に努め、ご期待に応えてまいります。
池澤加工株式会社
〒297-0201
千葉県長生郡長柄町上野204
0475-35-3724
北海道 / 青森県 / 岩手県 / 宮城県 / 秋田県 / 山形県 / 福島県 / 茨城県 / 栃木県 / 群馬県 / 埼玉県 / 千葉県 / 東京都 / 神奈川県 / 新潟県 / 富山県 / 石川県 / 福井県 / 山梨県 / 長野県 / 岐阜県 / 静岡県 / 愛知県 / 三重県 / 滋賀県 / 京都府 / 大阪府 / 兵庫県 / 奈良県 / 和歌山県 / 鳥取県 / 島根県 / 岡山県 / 広島県 / 山口県 / 徳島県 / 香川県 / 愛媛県 / 高知県 / 福岡県 / 佐賀県 / 長崎県 / 熊本県 / 大分県 / 宮崎県 / 鹿児島県 / 沖縄県